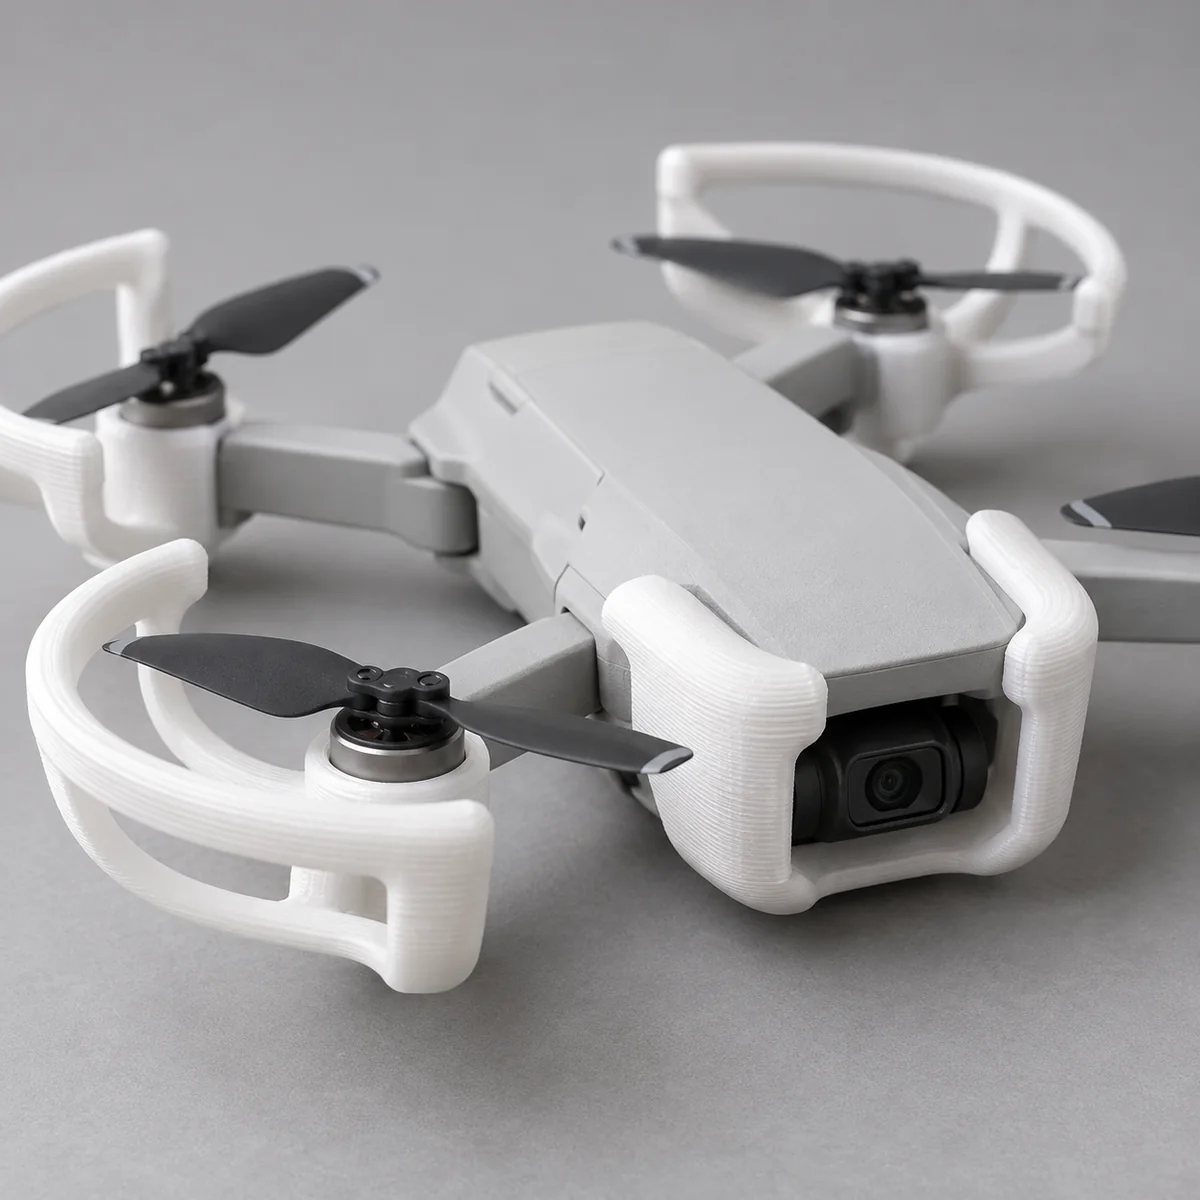
示意圖片,並非材料驗證測試的實測紀錄。
TPU 硬度詳解:85A、90A、95A、98A 與 72D 的差異
重點摘要
- 85A–98A 可在 Shore A 標度內比較;72D 使用不同標度。單靠硬度無法預測零件剛性或使用壽命。
- 購買更硬的等級前,先將厚度、壁數與填充率當作設計變數。
- 85A–98A:使用外掛料盤。72D:依據已記錄的硬度指引,僅適用於 AMS lite;全尺寸 AMS 應改用外部供料。
硬度描述材料,幾何形狀決定零件表現
Shore 硬度代表材料抵抗壓入的能力。A 與 D 標度採用不同測試條件,因此不能將 72D 與 95A 相減,也不能用簡單比例換算。在我們的 A 標度等級中,數值越高代表標稱材料越硬。
較硬材料製成的薄壁,可能比軟材料製成的厚壁更容易彎曲。供應商型錄中的拉伸強度與伸長率描述的是材料試片,並不保證 FDM 層間能得到相同結果。依數值設計前,請先查看證據登錄表。
先選候選等級,再製作試片
以下僅是配合與柔性試驗的起點,並非經測試核准的最終用途。近端擠出可縮短缺乏支撐的供料路徑,但不保證供料成功。
| 等級 | 試作用途 | 供料路徑起點 | Bambu 供料方式 |
|---|---|---|---|
| 85A | 柔軟接觸墊 | 建議使用近端擠出 | 外掛料盤 |
| 90A | 柔性握把 | 建議使用近端擠出 | 外掛料盤 |
| 95A | 外殼或緩衝護角 | 近端擠出;遠端 Bowden 應審慎試驗 | 外掛料盤 |
| 98A | 較硬的可彎曲零件 | 檢查擠出機支撐與摩擦 | 外掛料盤 |
| 72D | 硬質保護殼 | 檢查擠出機與溫度限制 | 僅限 AMS lite;全尺寸 AMS 使用外部供料 |
進行可比較的彎曲試驗
以兩種候選等級列印相同長條,保持方向、層高、壁數與填充率一致。記錄尺寸、料盤批次、調理處理、切片軟體版本,以及試片是否有孔隙。比較手感前,先排除外觀明顯有缺陷的試片。
使用可重複操作的治具,固定跨距,並施加與零件用途相關的位移。記錄力、卸載後的回復情況,以及任何永久變形。以多件試片重複測試。請勿將這種工作坊篩選視為標準化硬度、疲勞或醫療測試。
假設設計範例:在更換材料前,先比較同一等級的 2 mm 與 3 mm 壁厚。清楚標示較厚的試片;彎曲反應改變並不代表其樹脂更硬。本範例尚未收集任何實體測試結果。
決定下一步調整項目
若供料失敗,先排除阻力、線材屈曲與流量問題,再判斷該等級是否不適合零件性能需求。若供料穩定但零件過硬,可調整一個幾何變數,或試作較軟等級。若出現永久變形,應降低應變或評估不同設計。
測試前先寫下驗收標準:所需配合、允許撓度、回復時間,以及重複使用後的檢查項目。密封件、皮膚接觸或承重零件需要特定用途的證據;原型用起來舒適不等於完成資格驗證。
資料來源與限制
- FilamentBay 證據與編輯政策 — 供應商手冊數值、缺漏測試條件及更正提交方式;並非列印零件認證。 資料核對日期 2026-09-08.
- Prusa:柔性材料 — 一般供料路徑、回抽與表面指引;Prusa 設定並非經驗證的 FilamentBay 設定檔。 資料核對日期 2026-09-08.
- Bambu Lab:AMS lite 常見問題 — AMS lite 硬度與料盤限制;保留自 2026-09-08 記錄的官方頁面瀏覽器查證。不能據此確立全尺寸 AMS 相容性,也不代表 FilamentBay 供料測試。 資料核對日期 2026-09-08.
修訂紀錄
: 以等級比較表、受控試片方法與明確證據限制,取代物品類比及一概而論的 AMS 相容宣稱。