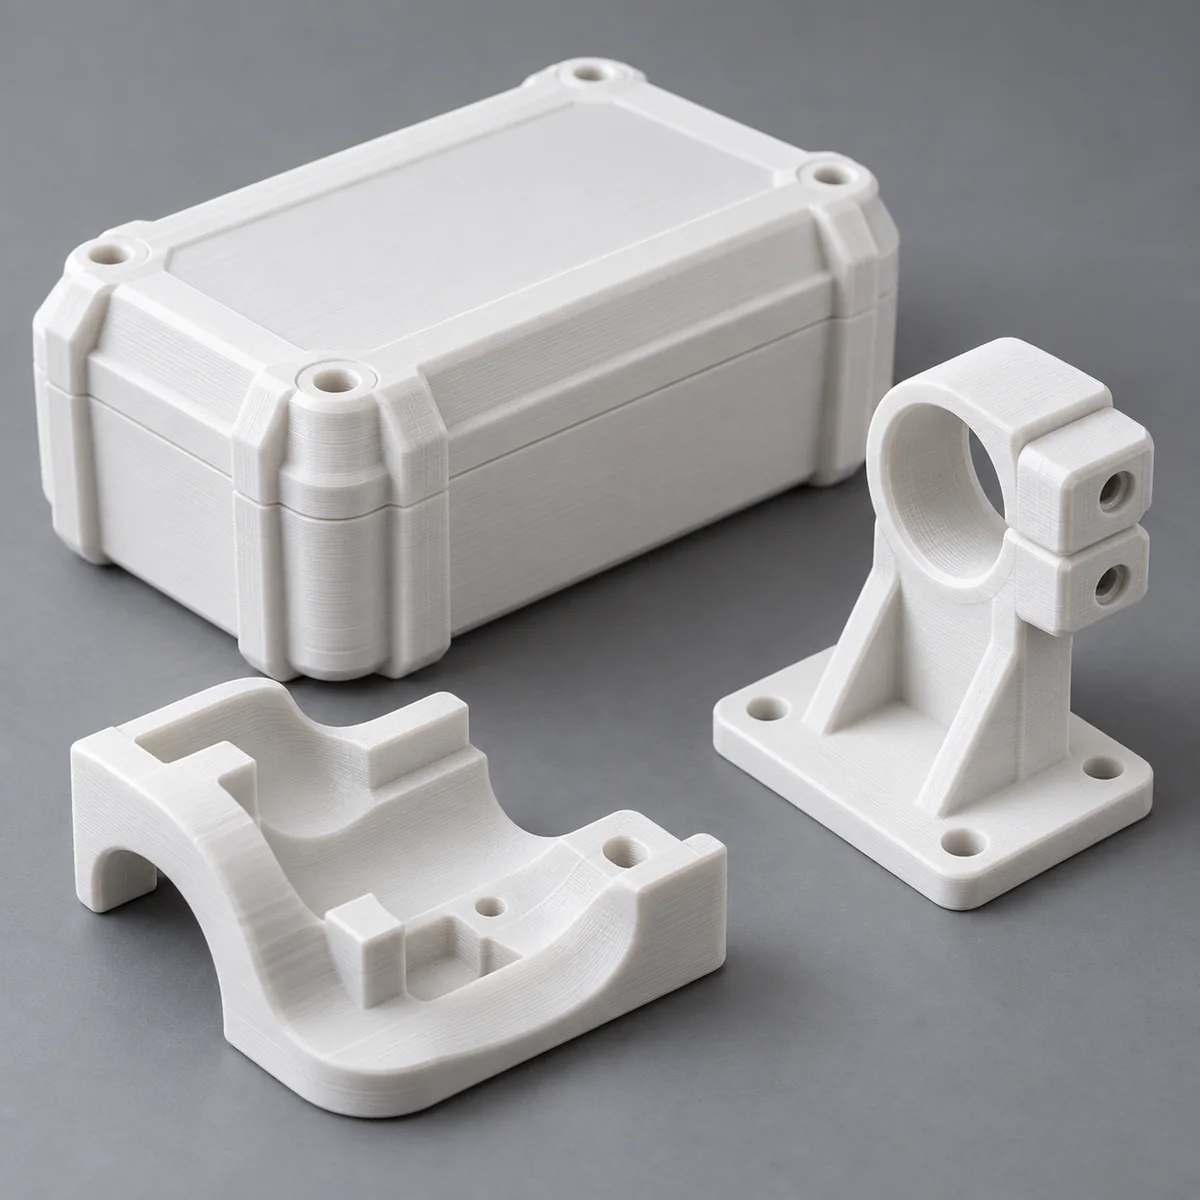
示意圖片,並非材料驗證測試的實測紀錄。
PLA、PETG 與 PCTG:如何為眼前的零件選材
- 依實際環境與失效模式選材,再測試列印設計。
- 我們公布的 PLA 與 PLA+ 機械數值相同,無法證明 PLA+ 具有強度優勢。
- 型錄中的衝擊與 HDT 數值來自供應商,不能證明列印零件的強度、安全使用溫度或食品接觸適用性。
現有數值能支持哪些判斷
型錄轉載的是供應商手冊中的典型值。我們沒有這四種材料列印試片的公開同日比較。測試條件與列印方向都很重要;不要只憑單一樹脂數值替成品排名。
| 材料 | 拉伸強度 MPa | 衝擊強度 kJ/m² | HDT °C | 判斷限制 |
|---|---|---|---|---|
| PLA | 40 ± 6 | 5 ± 3 | 55 ± 5 | 基準材料;須驗證實際溫度與負載 |
| PLA+ | 40 ± 6 | 5 ± 3 | 55 ± 5 | 這些數值未顯示優勢 |
| PETG | 48 ± 10 | 3 ± 1 | 70 ± 5 | 列出的拉伸強度較高,不代表衝擊強度較高 |
| PCTG | 50 ± 3 | 25 ± 5 | 101 ± 2 | 列出的衝擊優勢仍須以列印件驗證 |
先看使用環境,再看外觀
室內展示件可比較表面效果、列印難易度與合格件成本。卡扣應測試反覆彎曲與回復。支架則要一併評估層向、持續負載與溫度。若暴露於日照或化學物質,應索取該等級在實際條件下的證據。
HDT 是指定方法與負載下的測量值,並非連續工作額定溫度。不要只因型錄 HDT 高於估計氣溫,就選它製作高溫車內零件。深色表面、應力集中與蠕變都可能改變結果。
公平比較 PLA/PLA+/PETG/PCTG 的試驗
固定設計與所需功能,但為每種材料採用合適且已校準的製程。記錄所有製程差異,不要強迫四種材料使用相同噴嘴溫度。同時測試預期最弱方向與預定量產方向。
比較前先訂驗收標準:冷卻後尺寸、組裝配合、負載持續時間、位移與可見裂紋。以多件試片重複測試,記錄分散程度並保留對照組。這是建議的篩選方法;我們尚無可公布的實測結果。
假設的合格件成本
若零件含支撐共用 40 g,線材價格為 $20/kg,則每次嘗試的材料費為 $0.80。假設合格率為 90%,每個合格件的材料費為 $0.80 / 0.90,約 $0.89。若另一材料為 $24/kg,合格率為 98%,則成本為 $0.96 / 0.98,約 $0.98。這裡的兩個合格率都不是實測結果。
選擇前還要計入機時、人工、能源與檢驗費用。單憑更便宜的料盤或更高的衝擊數值,無法找出成本較低的生產製程。
食品接觸需要另外的證據
依目前證據,我們不建議將這些 FilamentBay 列印件用於食品接觸。不含 BPA 的樹脂描述,無法確立成品、其色料、添加劑或列印製程的適用性。
FDA 說明評估須考量預定用途與遷移/暴露情況。請索取適用於確切材料及接觸條件的文件;乾貨用途或手洗都不能取代這項評估。
資料來源與限制
- FilamentBay 證據與編輯政策 — 供應商手冊數值、缺漏測試條件及更正提交方式;並非列印零件認證。 資料核對日期 2026-09-08.
- Prusa:材料指南 — 一般選材背景;FilamentBay 量化性質來自型錄與證據登錄表。 資料核對日期 2026-09-08.
- FDA:食品接觸物質——消費者資訊 — 食品接觸評估取決於預定用途及遷移/暴露;此來源並未核准 FilamentBay 線材或列印物件。 資料核對日期 2026-09-08.
修訂紀錄
: 移除未獲支持的同日測試與食品接觸建議;加入判斷界線、試片流程及成本計算。