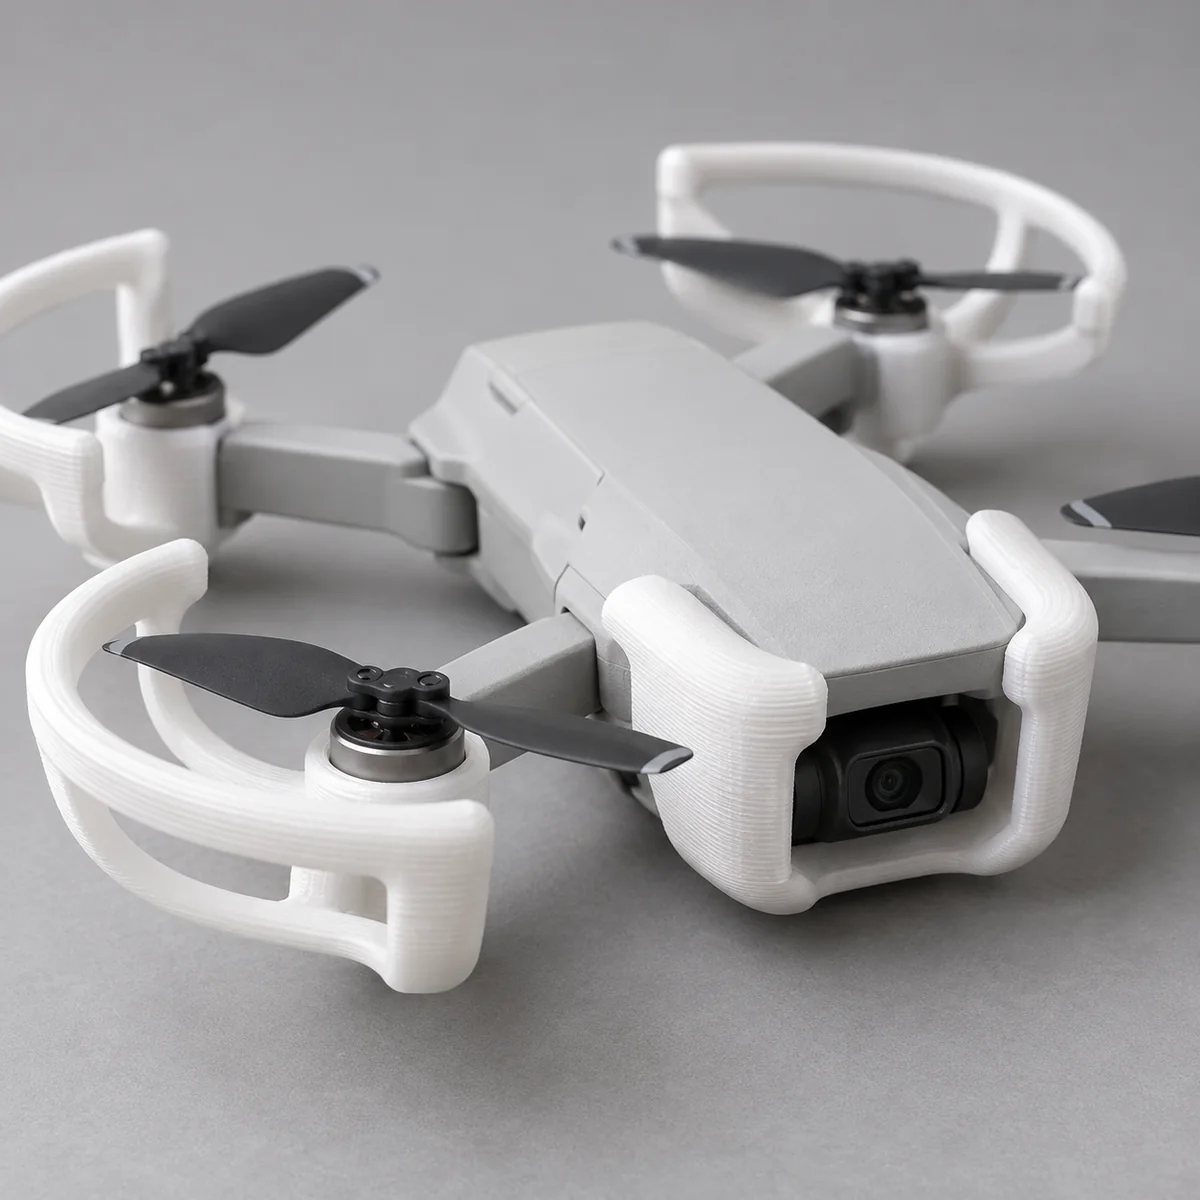
Imagen ilustrativa; no documenta una prueba de validación del material.
Dureza del TPU: diferencias entre 85A, 90A, 95A, 98A y 72D
- Compare 85A–98A dentro de la escala Shore A; 72D utiliza otra escala. La dureza por sí sola no predice la rigidez ni la vida útil de una pieza.
- Antes de comprar un grado más duro, ajuste el espesor, los perímetros y el relleno como variables de diseño.
- 85A–98A: bobina externa. 72D: solo AMS lite según las indicaciones de dureza documentadas; en el AMS de tamaño completo, utilice alimentación externa.
La dureza describe el material; la geometría define la pieza
La dureza Shore mide la resistencia a la penetración. Las escalas A y D utilizan condiciones de ensayo distintas: no reste 72D de 95A ni las convierta mediante una proporción sencilla. Dentro de nuestros grados A, un número mayor indica un material nominalmente más duro.
Una pared fina de un grado más duro puede doblarse con mayor facilidad que una pared gruesa de un grado más blando. Los valores de tracción y elongación del folleto del proveedor describen probetas de material; no garantizan el mismo resultado entre capas FDM. Consulte el registro de evidencias antes de diseñar basándose en una cifra.
Elija un candidato y después fabrique una muestra
Estas opciones son puntos de partida para una prueba de ajuste y flexibilidad, no aprobaciones de uso final respaldadas por ensayos. La extrusión directa reduce el tramo sin apoyo, pero no garantiza la alimentación.
| Grado | Aplicación de prueba | Punto de partida del recorrido de alimentación | Alimentador Bambu |
|---|---|---|---|
| 85A | Almohadilla de contacto blanda | Se recomienda extrusión directa | Bobina externa |
| 90A | Empuñadura flexible | Se recomienda extrusión directa | Bobina externa |
| 95A | Carcasa o protector | Extrusión directa; pruebe Bowden con precaución | Bobina externa |
| 98A | Pieza flexible más firme | Compruebe el apoyo del extrusor y la fricción | Bobina externa |
| 72D | Carcasa protectora firme | Compruebe el extrusor y los límites de temperatura | Solo AMS lite; alimentación externa en AMS de tamaño completo |
Realice una prueba de flexión comparable
Imprima la misma tira con dos grados candidatos y mantenga la orientación, la altura de capa, los perímetros y el relleno. Registre las dimensiones, el lote de la bobina, el acondicionamiento, la versión del laminador y la presencia de huecos en las muestras. Descarte las muestras visiblemente defectuosas antes de comparar el tacto.
Utilice un montaje repetible con una distancia fija entre apoyos y un desplazamiento pertinente para la pieza. Registre la fuerza, la recuperación tras retirar la carga y cualquier deformación permanente. Repita con varias muestras. No interprete esta evaluación de taller como un ensayo normalizado de dureza, fatiga o uso médico.
Ejemplo de diseño hipotético: compare una pared de 2 mm con otra de 3 mm del mismo grado antes de cambiar de material. Identifique expresamente la muestra más gruesa; una diferencia en la respuesta a la flexión no demostraría que su resina sea más dura. No se han recopilado resultados físicos para este ejemplo.
Decida qué cambiar a continuación
Si falla la alimentación, resuelva la resistencia al avance, el pandeo y el caudal antes de descartar el grado por el rendimiento de la pieza. Si la alimentación es estable pero la pieza resulta demasiado rígida, cambie una variable geométrica o pruebe un grado más blando. Si queda deformada permanentemente, reduzca la deformación aplicada o evalúe otro diseño.
Defina los criterios de aceptación antes del ensayo: ajuste requerido, deflexión admisible, intervalo de recuperación e inspección tras usos repetidos. Para juntas, contacto con la piel o piezas que soportan cargas, obtenga evidencias específicas de la aplicación; un prototipo cómodo no equivale a una cualificación.
Fuentes y límites
- FilamentBay: política de evidencias y edición — Valores del folleto del proveedor, condiciones de ensayo ausentes y cómo enviar correcciones; no es una certificación de piezas impresas. Revisado 2026-09-08.
- Prusa: materiales flexibles — Indicaciones generales sobre recorrido de alimentación, retracción y superficie; los ajustes de Prusa no son perfiles validados de FilamentBay. Revisado 2026-09-08.
- Bambu Lab: preguntas frecuentes de AMS lite — Límites de dureza y bobina de AMS lite; conservados de la verificación en navegador de la página oficial registrada el 2026-09-08. No establece compatibilidad con AMS de tamaño completo ni un ensayo de alimentación de FilamentBay. Revisado 2026-09-08.
Comparar todos los materiales · Estado de validación de perfiles · Registro de evidencia
Historial de revisiones
: Se sustituyeron las analogías con objetos y las afirmaciones generales sobre AMS por una matriz de grados, un método controlado de muestras y límites explícitos de la evidencia.