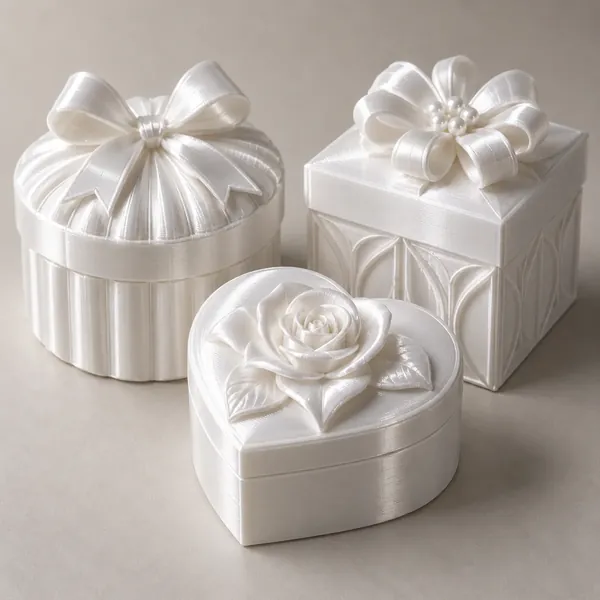
示意圖片,並非材料驗證測試的實測紀錄。
絲綢 PLA 與霧面 PLA:先選表面效果,再驗證零件
- 在實際預定照明下,以實體樣品選擇表面效果。
- 記錄幾何形狀、路徑與製程;即使線軸不變,光澤也可能改變。
- 外觀通過不等於強度、抗 UV 耐久性或食品接觸合格。
先定義外觀需求
從物件會在哪裡被觀看開始。展示雕塑可能需要曲面高光,標籤架則可能需要文字在頂部照明下仍清晰。把觀看條件寫入需求,而不是只憑吸睛的商品圖選擇。封面是應用示意,並非經量測的顏色或表面效果參考。
絲綢與霧面是表面效果名稱,不是通用的機械性能排名。Polymaker 的表面指南針對其自家商品提供指示,不能當作 FilamentBay 的操作配方。將絲綢、霧面、一般 PLA 與 PLA+ 視為待取樣候選材料;負荷、反覆彎曲或受熱等需求,則另行提出驗證問題。
用同一款測試片比較
我們建議小型測試片包含平面、曲面、凸字,以及最終零件預期的接縫位置。每個候選材料使用相同模型、方向、層高與預定外牆路徑。從適合材料的基準開始,先解決可見擠出缺陷,再評估表面效果。
每個樣品都標記等級、顏色、批次、噴嘴、溫度、冷卻與外牆速度。有相近顏色時盡量比較相近色,但必須記錄色差,不能假裝已完全控制。保留實際樣品:相機曝光與白平衡會改變觀感。照片有助記錄,卻不能取代雙方同意的實體參考樣。
控制製程與觀看條件
Polymaker 說明,某些熱端與材料組合推得太快時會變得暗啞。因此,看似霧面的區塊可能是製程線索,而非材料預期的表面效果。光澤也受溫度、路徑和照明影響。不要將所有差異都歸因於等級;先用這份原創檢查表,每次比較只改一個項目。
| 變數 | 固定或記錄項目 | 決策 |
|---|---|---|
| 照明與觀看角度 | 同一燈具、距離與方向 | 在實際觀看條件下比較 |
| 外牆速度與溫度 | 將兩者存入專案 | 調查突然出現的光澤條帶 |
| 工具路徑與接縫 | 相同方向與路徑策略 | 檢查可見面與過渡區 |
| 等級、顏色與批次 | 標籤與保留樣品一起保存 | 核准確切的外觀參考樣 |
外觀通過後,再驗證零件
以候選外觀設定列印代表性零件。按照試驗前訂定的標準,檢查尺寸、配合面、緊固件區域及操作需求。若功能需要改變幾何形狀或製程,應重新檢查外觀。漂亮的測試片不能證明另一種列印方向零件的層間結合或耐久性。
放行紀錄應保留兩項決定:外觀依具名參考樣通過,以及功能依明確檢查通過。霧面或絲綢都不是普遍更強或更弱。性能宣稱須索取等級專屬證據;外觀核准不能提供機械、UV 或食品接觸資格。本流程是選擇方法建議,不報告已完成的 FilamentBay 比較試驗,也不保證設定。
資料來源與限制
- Polymaker:表面效果指南 — 特定商品的美學範例,不能直接轉用為 FilamentBay 設定。 資料核對日期 2026-10-23.
- Polymaker:快速列印與霧面表面 — 某些熱端與材料組合中,速度相關的光澤變化。 資料核對日期 2026-10-23.
- FilamentBay 證據登錄 — 供應商資料與影像限制;沒有通用的表面效果強度排名或最終用途資格。 資料核對日期 2026-10-23.
修訂紀錄
: 首次發布:加入共用測試片比較、受控觀看條件表,以及分開的外觀與功能驗收紀錄。