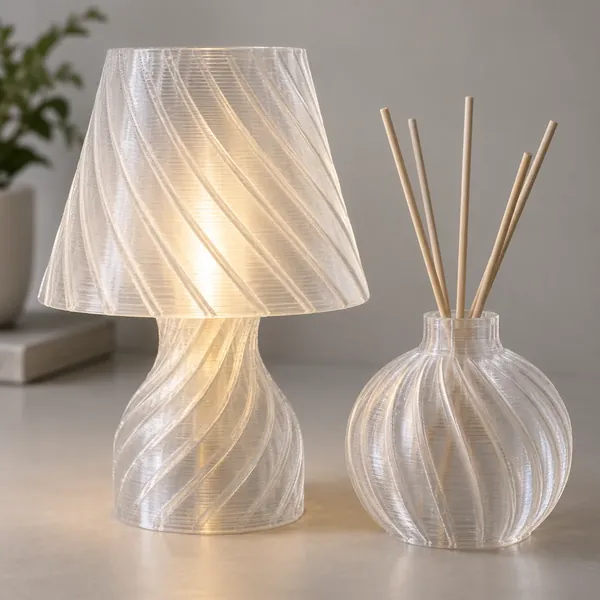
示意圖片,並非材料驗證測試的實測紀錄。
透明 PETG:比較清晰度、透光表現與裝飾效果
- 先決定需要看穿零件,還是要呈現半透明裝飾效果。
- 以相同幾何形狀,在固定光線與觀看距離下比較。
- 透明線材不保證能列印出玻璃般清澈的成品。
切片前,先定義合格的樣子
發光燈罩、能看見輪廓的外蓋,以及能保留可讀細節的視窗,需要不同的驗收方式。寫下實際用途、預定觀看方向、背景與光線。線材看起來透明,無法證明成品的清晰度。現有封面是產品應用示意圖,不是光學量測,也不是本建議流程的試驗照片。
裝飾件應記錄預期的光暈或圖案是否可見;觀看用外蓋則在後方放置固定文字或線條目標。亮度與影像清晰程度要分開觀察;明亮的板片仍可能讓細節模糊。不要承諾玻璃般的效果。
用實用的幾何形狀建立基準
使用適合印表機與噴嘴的 PETG 支援設定檔,記錄透明材料的確切等級、顏色與線軸。遵照其保存與乾燥指引。比較光學表現前,先讓擠出穩定並確認噴嘴潔淨;一邊排查不穩定列印,一邊改變結構,會使結果難以判讀。
設計與預定零件有相同厚度和觀看方向的小型平面測試片。在觀看區域外加上識別標籤。儲存模型、方向、路徑預覽與設定檔,先列印未修改的基準件。本文提出供讀者自行比較的流程,不是 FilamentBay 已完成的透光率測試報告。
分開觀察結構、路徑方向與表面影響
Prusa 的透明列印範例說明,內部空隙會散射光線,並介紹指定材料與機型的結果。其數值配方不是所有 PETG 的通用設定檔。可依這項機制檢查孔隙及線條交界,但不能因此直接照搬其流量、速度或冷卻數值。
每次只比較一項因素:壁面排列、路徑方向、層的幾何形狀或表面紋理。若只想比較路徑,總厚度應保持一致。如果壁數改變時厚度也變了,就應標示為綜合幾何比較。檢查切片預覽;選擇實心填充,本身不能證明成品完全沒有空隙。
讓比較方式對應預期效果
將每片冷卻後的測試片放在距離目標與相機相同的位置。固定光源位置、曝光與觀看角度,並標明接觸列印板的那一面。檢查兩面與預定觀看方向,分別記錄可見孔隙、霧感、可讀細節及裝飾外觀。
若需要實際透光率量測,應使用適當且經校正的設備,並記錄方法。手機照片及自動曝光無法確定透光率百分比。下表協助規劃比較,避免把好看的照片當成實驗室證據。
| 預定用途 | 比較方式 | 接受前記錄 |
|---|---|---|
| 觀看用外蓋 | 相同厚度後方放置同一目標 | 可讀細節與觀看角度 |
| 裝飾擴散罩 | 相同光源與距離 | 光暈分布與可見圖案 |
| 方向性外觀 | 固定幾何形狀,改變路徑方向 | 兩面及各方向 |
| 壁面設計選擇 | 有標記的壁面/厚度變體 | 厚度與光學外觀 |
| 透光率規格 | 經校正的量測方法 | 設備配置、試片與不確定度 |
在實際使用環境確認成品
製作有代表性的零件前,先重印選中的測試片。以預定背景、光線與組裝方式評估零件。平面試片不能證明曲面壁、接縫或固定結構也有相同外觀。保留失敗件與合格件,讓後續批次能在相同條件下比較。
將選用的設定檔與觀察結果存入材料紀錄。此流程不提供化學或加熱後處理配方;其他聚合物的處理文件並不是 PETG 操作指引。如果無法穩定達成所需的觀看細節,應修改設計或材料需求,而不是聲稱透明 PETG 符合尚未驗證的光學規格。
資料來源與限制
- Prusa:3D 列印鏡片與其他透明物件 — 內部空隙散射與特定材料/機型範例;本文未採用其數值設定或後處理方法。 資料核對日期 2026-10-23.
- Prusa:PETG — PETG 材料背景;不能據此確立光學規格或 FilamentBay 材料的特定表現。 資料核對日期 2026-10-23.
- FilamentBay:新線材校正流程 — 相關擠出基準與紀錄方法;屬站內指引,不是獨立光學證據。 資料核對日期 2026-10-23.
- FilamentBay 證據登錄 — 影像來源與供應商資料限制;封面為示意圖,未宣稱已完成光學測試。 資料核對日期 2026-10-23.
修訂紀錄
: 首次發布:區分光學目標,加入受控測試片比較與決策表,不宣稱未驗證的清晰度或透光率。