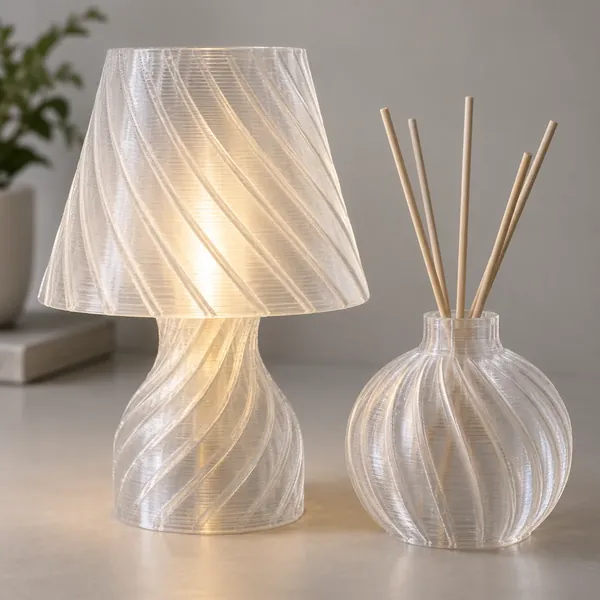
イメージ画像です。材料の検証試験を記録したものではありません。
シルク PLA とマット PLA:仕上げを選び、部品の適性を確認する
- 想定する照明の下で、実物サンプルを使って表面効果を選びます。
- 形状、経路、工程を記録します。スプールが同じでも光沢は変わります。
- 外観の合格は、強度、UV 耐久性、食品接触への適格性を意味しません。
まず外観の問いを定義する
物体をどこで見るかから始めます。展示用の彫刻は曲面のハイライトが必要かもしれません。一方、ラベルホルダーは頭上照明で文字が読みやすい必要があります。印象的な商品画像だけで選ばず、その観察条件を要件に書きます。表紙は用途のイメージであり、測定済みの色や仕上げの基準ではありません。
シルクとマットは表面効果の名称で、共通の機械的順位ではありません。Polymaker の仕上げガイドは自社製品への指示であり、FilamentBay の設定レシピではありません。シルク、マット、通常 PLA、PLA+ をサンプル候補とし、荷重、繰り返し曲げ、熱への暴露は別の評価項目にします。
同じ試験片で比較する
平面、曲面、浮き出し文字、最終部品で想定するシーム位置を含む小さな試験片を提案します。各候補で同じモデル、方向、積層高さ、想定する外壁経路を使います。材料に適した基準から始め、見える押出し不良を解消してから仕上げを評価します。
すべてのサンプルにグレード、色、ロット、ノズル、温度、冷却、外壁速度を記します。可能なら近い色を比較しますが、色差を完全に管理できたと見なさず記録します。実物も保管してください。カメラの露出やホワイトバランスで印象は変わります。写真は記録には便利でも、合意した実物基準の代わりにはなりません。
工程と見え方を管理する
Polymaker は、一部のホットエンドと材料の組み合わせでは、速すぎる印刷で光沢が落ちると説明しています。そのためマットに見える部分は、意図した材料の仕上げではなく工程上の手掛かりの場合があります。光沢は温度、経路、照明にも影響されます。すべての違いをグレードのせいにする前に、この独自の確認表を使い、比較ごとに一項目だけ変えます。
| 変数 | 固定または記録するもの | 判断 |
|---|---|---|
| 照明と見る角度 | 同じ照明、距離、方向 | 実際の観察条件で比較する |
| 外壁速度と温度 | 両方をプロジェクトに保存 | 急な光沢の帯を調べる |
| ツールパスとシーム | 同じ方向と経路方針 | 見える面と遷移部を確認する |
| グレード、色、ロット | ラベルを保管サンプルと残す | 正確な外観基準を承認する |
仕上げの承認後に部品を評価する
候補の外観設定で代表的な部品を印刷します。試験前に定めた基準に対して、寸法、接合面、締結部、取り扱い要件を確認します。機能のために形状や工程を変えたら、仕上げも再点検します。見栄えの良い試験片だけでは、向きの異なる部品の層間接着や耐久性は確立できません。
使用承認記録には、指定した基準に対する外観の合格と、定義した確認に対する機能の合格の二つを残します。マットやシルクが一律に強い、弱いとは言えません。性能の主張にはグレード固有の証拠を求めてください。外観の承認は機械特性、UV、食品接触の適格性を与えません。本手順は選定方法の提案で、FilamentBay の比較試験結果や保証設定を示すものではありません。
出典と検証の限界
- Polymaker:仕上げガイド — 製品固有の外観例。FilamentBay に転用できる設定ではありません。 資料確認日 2026-10-23.
- Polymaker:高速印刷とマットな表面 — 一部のホットエンドと材料で起きる、速度に関係した光沢の変化。 資料確認日 2026-10-23.
- FilamentBay エビデンス台帳 — 供給元データと画像の限界。仕上げ別の共通強度順位や最終用途の適格性はありません。 資料確認日 2026-10-23.
改訂履歴
: 初版公開:共通試験片の比較、観察条件の管理表、外観と機能を分けた合格記録を追加。