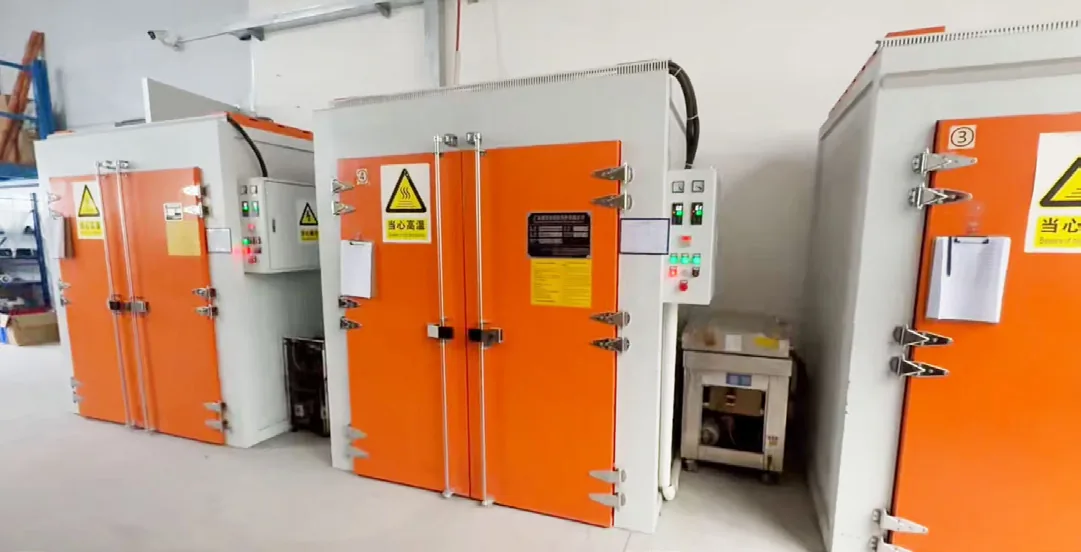
示意圖片,並非材料驗證測試的實測紀錄。
線材乾燥:溫度、時間,以及何時值得做
- 乾燥條件取決於等級、配方、料盤與乾燥機;單一溫度/時間配方尚未對我們全系列產品完成驗證。
- 乾燥箱濕度描述的是空氣,並非線材內部已有的水分。
- 適當調理前後使用可重複的試片比較,並留下紀錄。
確認調理處理是否改善問題
氣泡、爆裂聲、粗糙擠出及持續牽絲可能表示受潮,但也要檢查噴嘴污染、流量與溫度。保留基準試片,並在相同光線下拍照。密封袋或經過幾天,都不是水分測量值。
Prusa 的乾燥指南為不同材料採用不同條件,並討論儲存方式。這些建議不能自動套用於未知配方或料盤。請同時依據確切供應商指示與乾燥機手冊。
各材料的判斷表
FilamentBay 各等級的乾燥終點與料盤耐熱上限,目前尚未公開驗證。型錄中的任何乾燥建議都是暫定起點,不能保證解決問題。此表列出加熱前需要確認的資訊;未知條件刻意不以通用溫度替代。
| 材料類別 | 乾燥前確認 | 如何確認進展 |
|---|---|---|
| PLA、PLA+、絲綢、霧面 | 確切配方與料盤耐熱上限 | 使用相同試片;檢查料盤變形 |
| 木質 PLA | 填充材料等級指引與料盤上限 | 比較氣泡與表面;檢查流量 |
| PETG、透明、閃粉 | 確切等級與乾燥機循環風 | 不更動回抽,比較牽絲與氣泡 |
| TPU 85A–72D | 各硬度專用指引、料盤上限 | 比較擠出與供料穩定性 |
| PCTG、PC | 等級專用條件;乾燥機能力 | 重印試片;不要假定低溫設定有效 |
| ABS、ASA、ABA | 各配方的獨立指示 | 重印試片;區分受潮與翹曲 |
| CF、ESD 複合材料 | 先確認基體樹脂與添加劑 | 依確切等級調理;不要據此推斷 ESD 性能 |
執行一次受控乾燥循環
記錄等級、顏色/批次、開封時間、乾燥機型號、所選設定、可取得的實測腔體溫度及料盤結構。確認製造商對線材與料盤兩者的最高溫度限制。乾燥機顯示溫度可能與料盤周圍空氣不同。
選擇有該等級依據的條件。保持氣流與擺放方式一致。調理後,以相同切片專案列印基準試片。記錄改善、無變化或惡化,不要因計時結束就假定成功。
若沒有改善,確認實際達到的溫度,並重新檢視診斷。沒有受支持的上限時,不要反覆升溫。若缺乏等級專用指示,請先索取再繼續。
什麼才算達到乾燥終點
實用的列印品質篩選,是重印試片符合預先選定的表面與擠出標準。這並不能認證含水百分比。要測定水分終點,需要合適方法、樣本處理方式,以及製程所提供的允收上限。
假設紀錄:試片 A 有氣泡;完成有紀錄的循環後,試片 B 在相同設定下沒有氣泡。這可支持製程有所改善,但不能證明所有料盤都需要相同循環。此處並未宣稱 FilamentBay 已取得這類測試結果。
透過儲存維持成果
使用狀態良好的乾燥劑重新密封,並盡量減少暴露於空氣的時間。記錄日期與調理循環,讓未來的失敗有背景可查。長時間列印可考慮合適的乾燥供料配置,但不要增加過大料盤阻力。
箱內低相對濕度(RH)讀值,不能證明濕料盤已乾燥。不要預設使用與食品共用的家用烤箱乾燥線材;應使用專為此用途設計、控制適當的設備,並遵循製造商指示。我們沒有證據支持一個會讓所有 TPU 變脆的通用時間門檻。
資料來源與限制
- FilamentBay 證據與編輯政策 — 供應商手冊數值、缺漏測試條件及更正提交方式;並非列印零件認證。 資料核對日期 2026-09-08.
- Prusa:乾燥線材 — 依材料區分的乾燥與儲存原則;其中溫度適用於其列明材料與料盤限制,並非所有 FilamentBay 等級。 資料核對日期 2026-09-08.
修訂紀錄
: 移除通用配方、RH 合格規則與 TPU 變脆時限;加入各等級資訊缺口及受控乾燥紀錄。