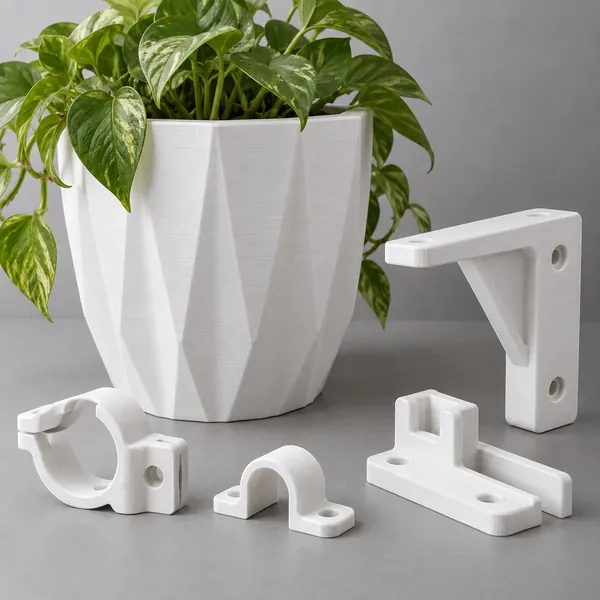
Imagen ilustrativa; no documenta una prueba de validación del material.
La primera capa no se pega, o se pega demasiado: lista de material y placa
- Registra la combinación exacta de filamento y placa antes de modificar la adhesión.
- Comprueba por separado limpieza, geometría entre boquilla y placa y extrusión.
- Para PETG o TPU, sigue las indicaciones del fabricante de la placa sobre capas separadoras.
Registra el material y la superficie como una combinación
Una primera capa que se desliza y una pieza que daña la placa exigen decisiones distintas. Empieza registrando grado de filamento, modelo y recubrimiento de placa, placa seleccionada en el laminador, boquilla y perfil actual. Conserva una fotografía de la muestra fallida. Esta lista propone un diagnóstico; no presenta ensayos de impresión realizados por FilamentBay.
Lee las instrucciones del fabricante de la placa para ese material. PETG y TPU pueden adherirse demasiado a ciertas superficies; utiliza una capa separadora únicamente donde la indique el fabricante. No existe un tratamiento universal con alcohol, acetona o pegamento para todos los recubrimientos. La portada ilustra una aplicación y no demuestra un ensayo de adhesión.
Separa limpieza, geometría y suministro de material
Manipula la placa fría por los bordes y límpiala con su método autorizado. Una muestra que falla donde tocaron dedos o herramientas justifica investigar la contaminación. Repite la misma muestra pequeña después de limpiar, sin cambiar el perfil; la ubicación por sí sola no demuestra la causa.
Después comprueba el asiento de la placa y ejecuta la nivelación o el procedimiento de primera capa documentado para la impresora. Las líneas redondeadas y separadas sugieren revisar la geometría; también las líneas con crestas profundas o arañazos. La calibración i3 de Prusa trata la distancia de boquilla en las máquinas indicadas. No traslades su procedimiento Live Z a todas las impresoras con calibración automática.
Elige una comprobación según el síntoma
Utiliza esta tabla para elegir la siguiente observación, sin diagnosticar solo por el aspecto. Si la extrusión es intermitente, revisa resistencia de la bobina, alimentación y estado de boquilla siguiendo el mantenimiento de la impresora antes de compensar con más flujo. Detén una muestra que arañe la superficie o desgaste repetidamente el filamento en el extrusor.
Mantén fijos material, geometría de muestra, posición en la placa y velocidad de primera capa durante cada comparación. Cambia un elemento pertinente, etiqueta el resultado y vuelve a la referencia guardada si empeora.
| Observación | Siguiente comprobación | Prueba que conservar |
|---|---|---|
| Se levanta una zona de la muestra | Limpieza autorizada; repetir en el mismo sitio | Foto anterior y posterior |
| Líneas redondeadas o con arañazos | Procedimiento geométrico de la impresora | Estado de calibración y muestra |
| Huecos intermitentes | Trayectoria de alimentación y extrusión estable | Trayectoria de bobina y foto del defecto |
| La pieza no se desprende | Instrucciones de desmoldeo de placa/material | Recubrimiento, material y estado de enfriamiento |
Confirma adhesión y desmoldeo antes de un trabajo largo
Cuando la muestra sea uniforme, imprime una base pequeña representativa. Evalúa tanto si permanece plana como si se desprende con el enfriamiento y método de retirada del fabricante de la placa. El éxito de un cuadrado diminuto no demuestra que una base amplia de PETG se desprenda igual. Evita forzar una pieza muy adherida al recubrimiento.
Guarda la combinación aceptada y la preparación junto al perfil. Revísalas al cambiar placa, boquilla o material. Si mejora la adhesión pero quedan huecos, continúa diagnosticando la extrusión; más agarre no constituye una solución completa. Para solicitar ayuda, envía el fallo original, la variable modificada y el resultado repetido; facilitarán la siguiente comprobación.
Fuentes y límites
- Prusa: problemas de la primera capa — Precauciones de superficie y material para las láminas Prusa especificadas. Revisado 2026-10-23.
- Prusa: calibración de primera capa (i3) — Calibración de distancia de boquilla para las máquinas i3 indicadas; no es un procedimiento universal para impresoras automáticas. Revisado 2026-10-23.
- Registro de evidencias de FilamentBay — Límites de los datos del proveedor y procedencia de imágenes; no se afirma un ensayo de adhesión realizado. Revisado 2026-10-23.
Comparar todos los materiales · Estado de validación de perfiles · Registro de evidencia
Historial de revisiones
: Publicación inicial: registro de material/placa, tabla para distinguir causas y procedimiento controlado de adhesión y desmoldeo.